
Четырёхвалковые листогибочные вальцы ВМПП 20/08

ВМПП 20/08 — электромеханические листогибочные вальцы с четырьмя приводными валками. Станок предназначен для придания листовому металлу цилиндрической или дугообразной формы. Его используют при изготовлении обечаек, элементов воздуховодов, водосточных систем и других радиусных деталей.
Возможности четырёхвалковой схемы
Все четыре валка участвуют в приводе заготовки. Нижний валок автоматически поджимает лист, удерживая его во время формирования радиуса. Такая схема позволяет контролировать подачу и последовательно получать заданную кривизну.
Откидная задняя бабка облегчает снятие сформированной обечайки. Управление вынесено на отдельный пульт. В оснащении серии предусмотрена конусная гибка, а для контроля положения рабочих органов используется устройство цифровой индикации — УЦИ.
Технические характеристики ВМПП 20/08
| Параметр | Значение |
|---|---|
| Тип станка | Электромеханический, четырёхвалковый |
| Количество приводных валков | 4 |
| Максимальная ширина листа | 2000 мм |
| Указанный диапазон толщины листа | 1–8 мм |
| Скорость гибки | 5,8 м/мин, без регулирования |
| Мощность главного привода | 7,5 кВт |
| Мощность поджимного привода | 2,2 кВт |
| Наименьший диаметр обечайки | 500 мм |
| Диаметр верхнего валка | 186 мм |
| Габариты, не более (Д × Ш × В) | 3600 × 1200 × 1340 мм |
| Масса | 4900 кг |
| Поджим листа | Автоматический, нижним приводным валком |
| Задняя бабка | Автоматическая откидная |
Предельные значения проверяются совместно для конкретной заготовки. Максимальные ширина и толщина не означают, что из любого металла можно одновременно получить минимальный диаметр. Возможность обработки зависит от марки, механических свойств материала и требуемой геометрии.
Фотографии оборудования
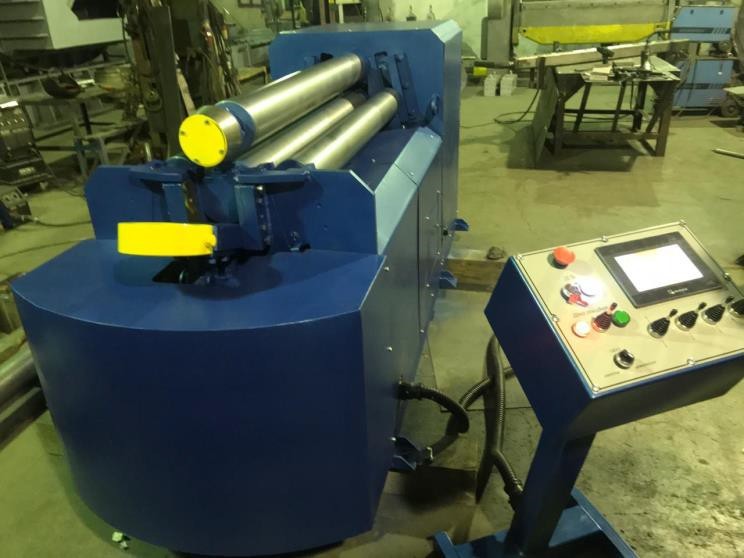
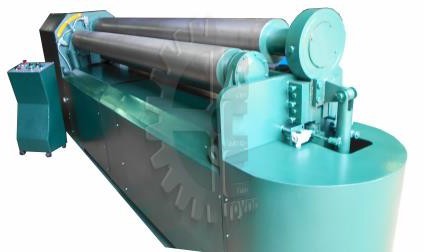
Что указать в задании на вальцовку
Для расчёта нужны марка и толщина листа, ширина заготовки, количество деталей и чертёж готового изделия. Укажите, какой диаметр задан — наружный или внутренний, нужна ли замкнутая обечайка или открытая дуга, каким должен быть стык. Для конуса потребуются диаметры оснований и высота.
Если после формирования предусматривается сварка, её условия согласуются заранее: это влияет на подготовку кромок и требования к готовому стыку. Допуски формы и размеров фиксируются по заданию, отдельно от характеристик станка.
Отправить задание и уточнить условия можно в разделе вальцовки металла. Для прямолинейных сгибов применяется листогибочный пресс PRESTIGE 3100-135. Вернуться к списку оборудования.
